



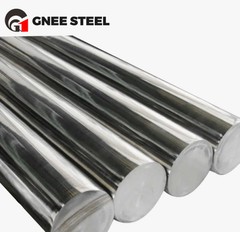
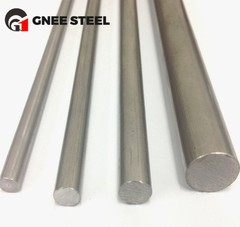


Thép GneeCó hơn 20 năm để cung cấp chất lượng cao của công cụ làm việc nóng thép DIN 1.2343 / AISI H11. Nó được sử dụng rộng rãi để làm cho khuôn đúc chết, rèn nóng, khuôn nhựa với độ cứng cao và khả năng đánh bóng -. Chúng tôi cũng có thể cung cấp DIN 1.2343 trong điều kiện Q+T, được sử dụng cho các khuôn đúc áp suất thấp.
1.2343 Công cụ Thép bao gồm ít vanadi hơn so với lớp thép 1.2344. Nó cung cấp cho 1.2343 thép độ bền cao hơn, với một số giảm khả năng chống mài mòn và khả năng chống tính khí . 1.2343 Thép công cụ là một độ sâu -} làm cứng, không khí - thép cứng và thép hợp kim 1.2343 có thể được xử lý sâu bằng cách xử lý nhiệt và không khí. Nó cho sự thay đổi kích thước tối thiểu trong quá trình xử lý nhiệt . 1.2343 Làm thế nào thép công việc cũng có khả năng siêu kháng nhiệt và khả năng chống nứt tuyệt vời đối với vết nứt thô và sốc nhiệt khi nước nguội trong dịch vụ.
Kích thước
Vòng: DIA.10-800 mm
Tình trạng giao hàng
EAF+LF+VD+(ESR), cuộn nóng hoặc rèn, hình cầu được ủ, bề mặt màu đen hoặc bề mặt gia công, UT SEP1921 Class3 D/D
Tương đương
| AISI / SAE | DIN / W.NR | Jis | GB |
| H11 | 1.2343 | SKD6 | 4cr5mosiv |
Thành phần hóa học (%)
| Lớp thép | C | Si | Mn | P | S | Cr | MO | V |
| 1.2343 | 0.33-0.41 | 0.80-1.20 | 0.25-0.50 | Nhỏ hơn hoặc bằng 0,030 | Nhỏ hơn hoặc bằng 0,030 | 4.80-5.50 | 1.10-1.50 | 0.30-0.50 |
| H11 | 0.30-0.43 | 0.80-1.20 | 0.20-0.50 | Nhỏ hơn hoặc bằng 0,030 | Nhỏ hơn hoặc bằng 0,030 | 4.75-5.50 | 1.10-1.60 | 0.30-0.60 |
Đặc trưng
1. DIN 1.2343 là một loại thép làm việc nóng crom 5% được đặc trưng bởi độ bền tác động tuyệt vời. Nó chứa ít vanadi hơn DIN 1.2344. Điều này cung cấp cho độ dẻo dai cao hơn, với một số giảm khả năng chống mài mòn và khả năng chống nóng.
2. Deep - cứng, không khí - thép cứng thể hiện sự thay đổi kích thước tối thiểu trong quá trình xử lý nhiệt.
3. Khả năng chống lại vết nứt mỏi nhiệt (kiểm tra nhiệt) và khả năng chống lại gộp và sốc nhiệt tuyệt vời khi nước làm mát trong dịch vụ.
Ứng dụng
Công cụ làm việc nóng nặng và chết, chủ yếu để xử lý hợp kim nhẹ: trục gá, chết và hộp đựng cho ống kim loại và đùn que; thiết bị đùn nóng; Công cụ và chết để sản xuất các thân rỗng, ốc vít, đinh tán, đai ốc và bu lông. Thiết bị đúc chết, hình thành chết, chèn chết, lưỡi cắt nóng và khuôn đúc nhựa.
Kỹ thuật rèn
|
Nhiệt độ nhiệt |
Bắt đầu rèn nhiệt độ | Kết thúc nhiệt độ rèn | Phương pháp làm mát |
| 1020-1150 độ | 1100-1120 độ | 900-850 độ | Làm mát hố hoặc cát |
Xử lý nhiệt
Ủ
750 đến 800 độ (1382 đến 1472 độ F)
Làm mát được kiểm soát chậm trong lò với tốc độ từ 10 đến 20 độ /giờ (50 đến 68 độ f /giờ) xuống khoảng . 600 độ (1112 độ F), làm mát thêm trong không khí.
Độ cứng sau khi ủ: Max . 235 Hb.
Giảm căng thẳng
600 đến 650 độ (1112 đến 1202 độ F)
Làm mát chậm trong lò; dự định làm giảm các ứng suất được thiết lập bằng cách gia công rộng rãi, hoặc trong các hình dạng phức tạp.
Sau khi thông qua hệ thống sưởi, giữ trong bầu không khí trung tính cho 1 - 2 giờ.
Ủ
Làm nóng chậm đến nhiệt độ ủ ngay lập tức sau khi cứng / thời gian trong lò
1 giờ cho mỗi độ dày 20 mm làm việc, nhưng ít nhất 2 giờ / làm mát trong không khí.
Nó được khuyến khích để ủ ít nhất hai lần.
Một chu kỳ ủ thứ ba cho mục đích giảm căng thẳng có thể là lợi thế.
1st ủ xước xấp xỉ . 30 độ (86 độ f) trên độ cứng thứ cấp tối đa.
Nhiệt độ thứ 2 đến độ cứng làm việc mong muốn.
Biểu đồ ủ cho thấy các giá trị độ cứng trung bình.
Thứ 3 để giảm căng thẳng ở nhiệt độ 30 - 50 độ (86 đến 122 độ f) là nhiệt độ ôn hòa cao nhất thấp nhất.
Cứng
1000 đến 1040 độ (1832 đến 1904 độ F)
Dầu, tắm muối (500 - 550 độ / 932-1022 độ f), không khí
Thời gian giữ sau khi cân bằng nhiệt độ: 15 đến 30 phút.
Độ cứng có thể đạt được:
52 - 56 hrc trong bồn tắm dầu hoặc muối,
50 - 54 HRC trong không khí.