





Q1:Các bước chính trong các chùm H lăn nóng là gì?
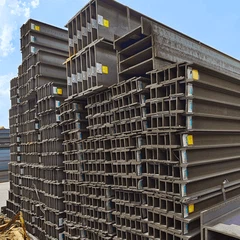
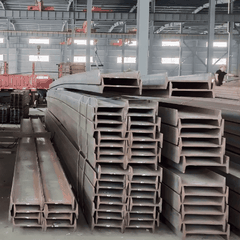
A1:Nổi nóng bắt đầu với việc hâm nóng các phôi thép đến 1.200 độ trong lò. Các phôi được sưởi ấm đi qua các nhà máy thô để tạo thành hình dạng "xương chó". Universal đứng hình dạng các mặt bích và web đồng thời. Thông qua cuối cùng đảm bảo dung sai chiều chính xác. Giường làm mát dần dần làm giảm nhiệt độ để ngăn chặn sự cong vênh. Các chùm H sau khi trải qua các bài kiểm tra thẳng và siêu âm cho các khiếm khuyết.
Q2:Làm thế nào để xử lý điều khiển cơ khí (TMCP) cải thiện các đặc tính chùm H?
A2:TMCP kết hợp cán được kiểm soát và làm mát tăng tốc để tinh chỉnh cấu trúc hạt. Điều này giúp tăng cường sức mạnh năng suất (lên tới 550 MPa) và độ bền. Giảm hàm lượng carbon giảm thiểu các vấn đề hàn. Quá trình loại bỏ sự cần thiết phải xử lý nhiệt sau cuộn. Các ứng dụng bao gồm các tòa nhà chống động đất và các nền tảng ngoài khơi.
Q3:Những thách thức nào xảy ra trong quá trình tập trung web H-Beam?
A3:Sự sai lệch web gây ra phân phối căng thẳng không đồng đều và rủi ro oằn mình. Hệ thống căn chỉnh hướng dẫn bằng laser điều chỉnh vị trí con lăn trong thời gian thực. Làm mát không đối xứng trong quá trình lăn làm trầm trọng thêm các lỗi tập trung. Kiểm tra hậu kỳ Sử dụng quét 3D để xác minh tính trung tâm của Web trong vòng 1,5mm. Các biện pháp khắc phục bao gồm ép cơ học hoặc lăn lại.
Q4:Tại sao quản lý căng thẳng còn lại lại quan trọng trong sản xuất chùm H?
A4:Làm mát không đồng đều tạo ra ứng suất dư, có nguy cơ biến dạng trong quá trình gia công. Ủ căng thẳng ở mức 600 độ đồng nhất hóa các chủng bên trong. Bắn peening giới thiệu các ứng suất nén để chống căng thẳng. Các mô hình phân tích phần tử hữu hạn (FEA) dự đoán các vùng căng thẳng. Quản lý không phù hợp dẫn đến thất bại mệt mỏi sớm trong các ứng dụng chịu tải.
Q5:Các hệ thống kiểm tra tự động được sử dụng như thế nào trong kiểm soát chất lượng chùm H?
A5:Hệ thống tầm nhìn đo độ dày mặt bích và chiều cao web ở mức 3 0 tốc độ dòng m\/min. Máy dò hiện tại xác định vết nứt bề mặt xuống 0,1mm. Các thuật toán AI phân loại các khiếm khuyết bằng cách sử dụng các mạng thần kinh tích chập (CNNS). Đồng bộ hóa dữ liệu với các hệ thống ERP để truy xuất nguồn gốc. Các chùm không tuân thủ được gắn cờ để xử lý lại hoặc phế liệu.


