

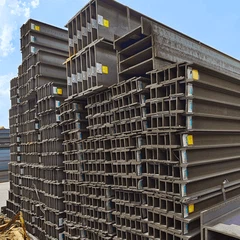
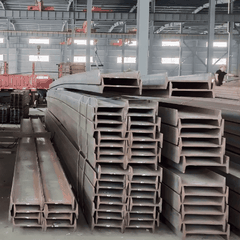




Phạm vi sản phẩm
Thanh góc mạ kẽm là một góc bằng hoặc không bằng nhau được cán nóng đã được nhúng vào kẽm nóng chảy sau khi chế tạo. Bàn ủi góc có rãnh là cùng một sản phẩm với kiểu lỗ hoặc rãnh thông thường được đục dọc theo một hoặc cả hai chân, cho phép điều chỉnh các cụm bu lông mà không cần khoan tại chỗ. Cả hai đều được sử dụng để hỗ trợ quản lý cáp, giá đỡ thẳng đứng, khung đèn, ray bảo vệ, hệ thống giá đỡ và giá đỡ có thể điều chỉnh.
Thông số kỹ thuật thương mại có bốn phần: kích thước và độ dày chân, cấp vật liệu, khối lượng lớp phủ và kiểu khe nơi góc được đục lỗ. Một báo giá bỏ qua khối lượng lớp phủ không thể so sánh được với một báo giá khác, bởi vì lớp kẽm là yếu tố chi phí lớn nhất sau thép.
Kích thước và phạm vi vật liệu
| tham số | Phạm vi điển hình |
|---|---|
| Chân góc bằng nhau | 20x20mm đến 200x200mm |
| Chân góc không đều nhau | 25x16mm đến 200x125mm |
| độ dày | 3 mm đến 24 mm |
| Chiều dài | 6 m, 9 m hoặc 12 m hoặc cắt theo yêu cầu |
Vật liệu thường được cung cấp ở dạng Q235B hoặc Q345B theo hệ thống của Trung Quốc, hoặc từ SS400 đến JIS G3101, S235JR và S275JR đến EN 10025-2 và S355JR đến EN 10025-2. S355JR cung cấp giới hạn chảy tối thiểu là 355 MPa cho độ dày lên tới 16 mm với độ bền kéo 470-630 MPa và được chọn ở nơi giá đỡ hoặc khung chịu tải thay vì chỉ mang tính kiến trúc. S235JR có giới hạn chảy tối thiểu là 235 MPa và là sự lựa chọn kinh tế cho công việc hỗ trợ nhẹ.
Yêu cầu về lớp phủ theo số lượng
Lớp phủ được xác định là khối lượng trung bình tối thiểu trên một đơn vị diện tích. ASTM A123/A123M yêu cầu trung bình tối thiểu 610 g/m2 đối với sản phẩm thép dày 6,4 mm và nặng hơn. Bởi vì kẽm có mật độ khoảng 7,14 g trên mỗi cm khối, khối lượng lớp phủ đó tương ứng với một lớp dày khoảng 85 micromet, đây là con số mà các nhà thiết kế nên so sánh với mức cho phép ăn mòn được giả định trong tính toán độ bền. ISO 1461 đặt ra yêu cầu tương đương đối với kết cấu thép chế tạo ở Châu Âu.
Chất lượng lớp phủ phụ thuộc vào việc chuẩn bị bề mặt cũng như trong bể kẽm. Thép phải được tẩy dầu mỡ, ngâm và trộn, đồng thời tính chất hóa học của thép cơ bản phải giữ silicon và phốt pho trong phạm vi tạo ra lớp phủ bám dính bình thường, vì silicon quá mức có thể tạo ra một lớp xỉn màu, quá dày và giòn, bong ra trong quá trình xử lý.
Kiểm tra chế tạo trước khi nhúng
Ba lần kiểm tra tránh được hầu hết mọi khiếu nại về mạ điện. Đầu tiên, hãy hoàn thành tất cả các thao tác cắt, đục lỗ, hàn và khoan trước khi nhúng, bởi vì bất kỳ thao tác tiếp theo nào cũng sẽ phá hủy lớp phủ và dẫn đến việc sửa chữa tại chỗ kém hơn so với lớp ban đầu. Thứ hai, cung cấp các lỗ thông hơi và thoát nước để không khí có thể thoát ra ngoài và kẽm có thể chảy vào mọi không gian kín, giúp ngăn chặn các túi khí bị kẹt và nổ kẽm. Thứ ba, cho phép thay đổi kích thước nhỏ do độ dày lớp phủ gây ra trên các đặc tính ren hoặc dung sai gần. Góc có rãnh được hưởng lợi từ mẫu đục lỗ cứng nhắc, vì khoảng cách giữa các lỗ xác định mức tăng điều chỉnh của cụm lắp ráp đã hoàn thiện.
Câu hỏi thường gặp
Q:Lớp mạ kẽm trên góc mạ kẽm dày bao nhiêu?
Trả lời: Đối với thép dày 6,4 mm và nặng hơn, ASTM A123/A123M chỉ định lớp phủ trung bình tối thiểu là 610 g trên mét vuông, tương đương với khoảng 85 micromet.
Q:Góc mạ kẽm có mạnh hơn góc trần không?
Trả lời: Lớp phủ kẽm không làm thay đổi tính chất cơ học của thép nhưng nó bảo vệ mặt cắt khỏi bị mất tiết diện do ăn mòn, giúp duy trì công suất thiết kế trong suốt thời gian sử dụng.
Q:Góc rãnh có thể được mạ kẽm?
Trả lời: Có, miễn là tất cả các rãnh và lỗ đều được đục lỗ trước khi nhúng để kẽm phủ lên các bề mặt cắt và không cần gia công thêm sau đó.
Q:Loại nào được sử dụng làm kệ chịu tải?
A: S355JR hoặc loại có năng suất cao hơn tương đương, vì cột thẳng đứng được thiết kế theo khả năng chịu tải xác định trên mỗi cấp độ và giới hạn độ võng thường chi phối.
Q:Góc mạ kẽm nên được lưu trữ trên trang web như thế nào?
A: Giữ nó khô ráo, thông thoáng và cách mặt đất. Bệnh rỉ sét trắng, một sản phẩm kẽm hydroxit cồng kềnh, hình thành khi các bề mặt mạ kẽm ướt xếp chồng lên nhau mà không có sự lưu thông không khí.
Q:Điều kiện giao hàng thông thường của các đầu cắt là gì?
Trả lời: Các đầu được cắt vuông hoặc theo góc đã đặt hàng, và các mặt cắt sau khi mạ điện được bảo vệ bằng lớp phủ sửa chữa giàu kẽm trong đó thông số kỹ thuật yêu cầu lớp phủ liên tục hoàn toàn.