

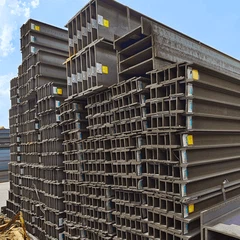
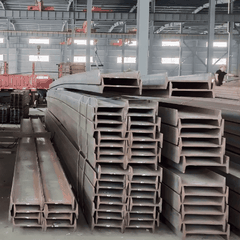




Các phần góc và kênh trong tiêu chuẩn ASTM A572 Cấp 50, Q345, SS400 và St52 đáp ứng nhu cầu thép kết cấu ở mức trung bình và cao. Cả bốn đều là thép cacbon cán nóng hoặc thép hợp kim thấp có mặt bích song song hoặc hình chữ L, và cả bốn đều được chỉ định thường xuyên cho khung, giằng, xà gồ, đế máy và thiết bị vận chuyển. Sự khác biệt quan trọng đối với nhà chế tạo là mức năng suất được đảm bảo, cấp độ bền, dung sai và tình trạng bề mặt khi giao hàng.
1. Bốn tiêu chuẩn, một nhóm phần
ASTM A572/A572M Lớp 50- thép kết cấu hợp kim thấp cường độ cao theo tiêu chuẩn Mỹ. Nó là hóa chất chứa columbium hoặc vanadi với cường độ năng suất tối thiểu được chỉ định là 345 MPa và độ bền kéo tối thiểu được chỉ định là 450 MPa.
Q345- loại hợp kim thấp cường độ cao của Trung Quốc được xác định trong GB/T 1591, phù hợp với A572 Cấp 50 về cường độ và được sử dụng trên khắp Châu Á cho cùng một loại công việc. Q355 là tên gọi được sử dụng trong phiên bản hiện tại của tiêu chuẩn đó.
SS400- Loại thép kết cấu cacbon Nhật Bản JIS G3101. Nó là vật liệu đa năng có cường độ năng suất tối thiểu là 245 MPa đối với các phần mỏng và phạm vi kéo là 400–510 MPa.
St52- tên gọi cũ của Đức cho thép kết cấu có thể hàn hiện được tiêu chuẩn hóa là S355JR, S355J0 hoặc S355J2 trong EN 10025-2, với giới hạn chảy tối thiểu là 355 MPa và phạm vi kéo là 470–630 MPa đối với các tiết diện mỏng.
2. Tương đương cấp lớp và dữ liệu cơ học
| Cấp | Tiêu chuẩn | Tối thiểu. năng suất (MPa) | Phạm vi kéo (MPa) | Ghi chú |
|---|---|---|---|---|
| A572 Gr50 | ASTM A572/A572M | 345 | 450 phút. | Hợp kim thấp, độ dẻo dai tốt, có thể hàn |
| Q345B | GB/T 1591 | 345 | 470–630 | Gần nhất Châu Á tương đương với A572 Gr50 |
| SS400 | JIS G3101 | 245 | 400–510 | Thép cacbon kết cấu chung |
| St52 / S355JR | EN 10025-2 | 355 | 470–630 | Năng suất cao nhất trong bốn lựa chọn, nhiệt độ thấp tốt |
Giá trị cường độ được trích dẫn cho độ dày mỏng và trung bình; mỗi tiêu chuẩn này đều giảm mức tối thiểu được đảm bảo khi độ dày mặt cắt tăng lên. Khi hai loại được cung cấp tương đương nhau, hãy so sánh mức tối thiểu được đảm bảo ở độ dày thực tế thay vì số tiêu đề.
3. Các góc và kênh bằng nhau và không bằng nhau
Các loại thép giống nhau được cán thành các góc bằng nhau, các góc và rãnh không bằng nhau, điều này cho phép một đơn đặt hàng duy nhất bao gồm toàn bộ gói thép thứ cấp.
Các góc bằng nhau- 25 × 25 mm đến 200 × 200 mm, độ dày chân 3–24 mm. Sự phân bố tải trọng đồng đều khiến chúng trở thành lựa chọn hàng đầu cho hệ giằng, giàn và khung đỡ.
Các góc không bằng nhau- 25 × 16 mm đến 200 × 125 mm, độ dày chân 3–18 mm. Chân sâu hơn tăng thêm độ cứng khi tải trọng không đối xứng, ví dụ như ở các cạnh khung và các kết nối cột.
Kênh- được sử dụng làm xà gồ, dầm, dầm biên và khung máy có mặt sau phẳng giúp đơn giản hóa việc bắt vít vào các tấm và tường.
Chiều dài phân phối tiêu chuẩn là 6 m, 9 m và 12 m, với nguồn cung cấp cắt theo chiều dài sẵn có cho việc chế tạo lặp đi lặp lại. Các sản phẩm được cung cấp ở dạng mạ kẽm đen cán nóng, sơn hoặc nhúng nóng, với lớp mạ kẽm thông thường từ 30 đến 90 µm tùy theo thông số kỹ thuật.
4. Nơi mỗi lớp giành được vị trí của mình
A572 Cấp 50 và Q345 là những thiết bị phù hợp cho công việc chịu tải: giằng và vách ngăn cầu, khung nhà cao tầng, đường băng cần cẩu, giàn băng tải, kết cấu hỗ trợ ngoài khơi và bệ máy móc hạng nặng. Tỷ lệ cường độ trên trọng lượng của chúng cho phép các phần nhẹ hơn loại 245 MPa cho cùng tải trọng thiết kế, giúp giảm trọng tải thép, kích thước móng và chi phí vận chuyển.
SS400 vẫn là sự lựa chọn hợp lý, tiết kiệm cho xây dựng nói chung và chế tạo máy móc, nơi tải trọng vừa phải và yêu cầu về độ bền là bình thường. St52 và các phiên bản kế nhiệm S355 của nó được chỉ định khi thiết kế cần biên năng suất bổ sung cộng với hành vi tác động ở nhiệt độ thấp đã được xác minh, chẳng hạn như các cấu trúc ngoài trời ở vùng khí hậu lạnh hoặc thiết bị tải động.
5. Tài liệu về dung sai, độ hoàn thiện và chất lượng
Dung sai kích thước cho các góc và rãnh tuân theo tiêu chuẩn mặt cắt liên quan, bao gồm chiều dài chân, độ dày, độ không vuông góc và độ thẳng. Các nhà chế tạo nên xác nhận xem dự án có yêu cầu dung sai lăn theo EN 10056 hay tiêu chuẩn tương đương của Nhật Bản và Trung Quốc hay không, vì độ lệch cho phép giữa chúng là khác nhau và ảnh hưởng đến việc lắp ráp đồ gá lắp.
Để truy xuất nguồn gốc, hãy yêu cầu báo cáo kiểm tra nhà máy hiển thị số nhiệt, kết quả hóa học và cơ học đối với lượng nhiệt thực tế được cung cấp và kiểm tra xem ký hiệu tiêu chuẩn của báo cáo có khớp với đơn đặt hàng hay không. Vật liệu mạ kẽm phải được kiểm tra độ dày lớp phủ và các mảng trần ở các đầu cắt, thường được sửa chữa bằng lớp phủ giàu kẽm trước khi lắp dựng.
6. Câu hỏi thường gặp
Hỏi: Q345 có giống hệt A572 Cấp 50 không?
Cả hai đều có độ bền gần nhau và đều là thép hàn hợp kim thấp, nhưng chúng là những tiêu chuẩn riêng biệt với các giới hạn hóa học và quy tắc dung sai khác nhau. Một dự án hoạt động theo tiêu chuẩn Mỹ phải được cung cấp theo tiêu chuẩn ASTM A572/A572M chứ không phải loại tương tự của châu Á.
Hỏi: SS400 có thể được sử dụng thay cho Q345 không?
Chỉ khi tải thiết kế đủ thấp. SS400 đảm bảo cường độ chảy tối thiểu là 245 MPa so với 345 MPa của Q345, do đó việc thay thế nó trong một bộ phận chịu tải sẽ loại bỏ khoảng 100 MPa công suất.
Hỏi: Hậu tố JR, J0 hoặc J2 có ý nghĩa gì trên vật liệu St52?
Hậu tố nêu rõ nhiệt độ thử nghiệm tác động: JR được thử nghiệm ở nhiệt độ phòng, J0 ở 0 độ và J2 ở −20 độ. Chọn hậu tố phù hợp với nhiệt độ sử dụng thấp nhất của kết cấu.
Hỏi: Các góc không bằng nhau có mạnh hơn các góc bằng nhau không?
Không phải trong điều kiện tuyệt đối. Một góc không bằng nhau sẽ tập trung vật liệu dọc theo một trục và do đó chống uốn cong tốt hơn theo một hướng, điều này hữu ích cho các chi tiết không đối xứng nhưng kém hiệu quả hơn cho hệ giằng cân bằng.
Hỏi: Mạ kẽm thêm bao nhiêu vào trọng lượng của phần?
Lớp phủ kẽm 60 µm điển hình chỉ thêm một vài phần trăm vào khối lượng của mặt cắt, do đó nó thường được bỏ qua trong tính toán kết cấu nhưng lại được phép sử dụng trong quy hoạch nâng hạ và vận chuyển.
Hỏi: Những loại nào có thể được hàn mà không cần gia nhiệt trước?
SS400 và Q345 ở các phần mỏng thường có thể được hàn mà không cần gia nhiệt trước theo quy trình đủ tiêu chuẩn. Các phần A572 Cấp 50 và S355 trên 25 mm và tất cả các mối nối bị hạn chế nặng nề thường được làm nóng trước.